| 브랜드 이름: | LHTi |
| 모델 번호: | 티타늄 플랜지 |
| 모크: | 100개 부분 |
| 가격: | 협상 가능 |
| 지불 조건: | L/C,D/A,D/P,T/T,웨스턴 유니온 |
| 공급 능력: | 달 당 100-200 톤/톤 |
DIN 2503 티타늄 플레이트 플랜지 PN40 Gr1 Gr2 Gr7
DIN 2503 플랜지는 보어와 볼트 서클만 있는 평평한 디스크입니다. 면 뒤에는 허브가 없으므로 티타늄 플레이트에서 절단하고 양면을 가공한 후 구멍을 뚫고 표시합니다. 이것이 티타늄 파이프를 마감하는 가장 저렴한 방법이며, PN40 서비스의 경우 플레이트가 더 두꺼워집니다. 라인이 적당한 온도에서 작동하고 조인트 근처에서 파이프가 지지되는 경우, 플레이트 플랜지는 허브 플랜지와 동일한 작업을 훨씬 적은 가공 시간으로 수행합니다.
플레이트 플랜지 제작 방법
블랭크는 물 또는 플라즈마로 어닐링된 티타늄 플레이트에서 절단되고, 보어와 외부 직경은 선반 가공되며, 양면은 0.1mm 이내로 평평하고 평행하게 가공됩니다. 볼트 구멍은 지그에서 드릴링되어 패턴이 보어와 동심을 유지합니다. 부품이 플레이트에서 시작하므로 결정 방향은 플랜지 평면에 놓이며, 이는 굽힘 하중을 받는 디스크에 올바른 방향입니다. 최대 60mm 두께의 1등급 및 2등급 플레이트는 일반적으로 재고로 보유되므로 단일 부품을 몇 주가 아닌 며칠 만에 가공할 수 있습니다.
플레이트 설계에서 PN40을 지정하는 이유
PN40은 허브를 추가하는 대신 볼트 수와 플레이트 두께를 늘립니다. 결과적으로 단단히 지지되는 라인에서는 잘 작동하지만 진동하거나 열팽창하는 라인에서는 제대로 작동하지 않는 단단하고 무거운 디스크가 됩니다. 배관 분석에서 조인트에 굽힘이 발생하는 경우 허브가 있는 DIN 86030 플랜지 또는 맞대기 용접 넥이 더 나은 선택이며, 조인트가 지지대 위에 놓이거나 펌프 케이싱에 닿는 경우 플레이트 플랜지는 적절하며 교체 비용이 저렴합니다.
플레이트, 허브 및 용접 넥 비교
| 유형 | 용접 | 최적 | 제한 사항 |
| 플레이트 플랜지 DIN 2503 | 두 개의 필렛 용접, 허브 없음 | 지지 라인, 낮은 굽힘, 빠듯한 예산 | 용접 토우가 전체 굽힘 응력을 받음 |
| 허브 슬립온 DIN 86030 | 허브로 두 개의 필렛 용접 | 진동, 펌프 흡입, 열 이동 | 더 많은 가공, 더 높은 단위 비용 |
| 용접 넥 DIN 2633 | 전체 용입 맞대기 용접 | 고압, 주기적 부하, 중요 라인 | 파이프를 정확한 길이로 절단해야 함 |
등급 및 면 마감
1등급은 저압 수 및 현장에서 용접될 라인에 선택됩니다. 높은 연성으로 인해 조립 오류를 허용합니다. 2등급은 345MPa 이상의 인장 강도를 가진 대부분의 화학 및 해수 배관에 적용됩니다. 7등급은 0.12~0.25%의 팔라듐을 추가하여 산 서비스에 사용되며, 동일한 라인이 염산 또는 뜨거운 염화물 염수를 운반할 때 지정해야 하는 등급입니다. 면은 전체 면 개스킷용으로 평평하게 공급되거나 나선형 개스킷이 사용되는 경우 2mm 돌출 면이 공급됩니다. 마감은 125~250 AARH로 유지되어 개스킷이 찢어지지 않고 물립니다.
주문 시 참고 사항
크기는 DN10부터 DN500까지이며, DN15부터 DN300까지는 일반 생산품으로 보유하고 있으며 더 큰 크기는 주문 제작됩니다. 각 플랜지에는 등급, 크기, 정격 및 열 번호가 표시되며, 열 번호는 EN 10204 3.1 밀 인증서와 연결됩니다. 플랜지 장착 후 수행되는 용접에 대해 요청 시 침투 시험이 제공되며, 수신 검사에서 볼트 서클을 다시 측정할 필요가 없도록 DIN 2503 치수 보고서가 모든 로트에 동반됩니다.
제품 이미지
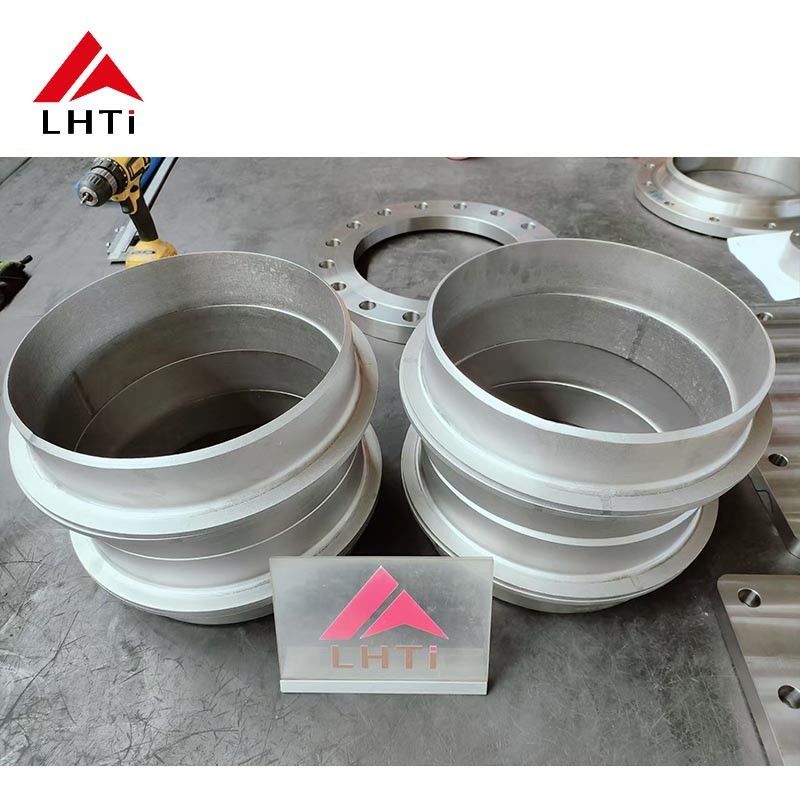
![]()
![]()